浸渗加工作为铸件微孔修复密封工艺,在实际生产中,工艺方案、浸渗剂类型的选择,直接影响工件最终密封效果与使用寿命。企业在安排浸渗加工前,需要结合工件材质、微孔大小、工作介质、使用温度来制定对应的加工方案,不同工况适配不同类型浸渗剂。
浸渗加工作为铸件微孔修复密封工艺,在实际生产中,工艺方案、浸渗剂类型的选择,直接影响工件最终密封效果与使用寿命。企业在安排浸渗加工前,需要结合工件材质、微孔大小、工作介质、使用温度来制定对应的加工方案,不同工况适配不同类型浸渗剂。
浸渗剂分为有机与无机两类。有机浸渗剂固化后韧性较好,耐油耐水,适配汽车、液压类铝合金压铸件;无机浸渗剂耐高温性能突出,多用于高温工况铸件。选型时要留意工件后续加工工序,如果工件需要电镀、喷漆,所选浸渗剂不能影响表面涂层附着力。对于孔径偏大的缺陷工件,浸渗加工不一定能达到密封效果,需要提前做好缺陷检测评估。
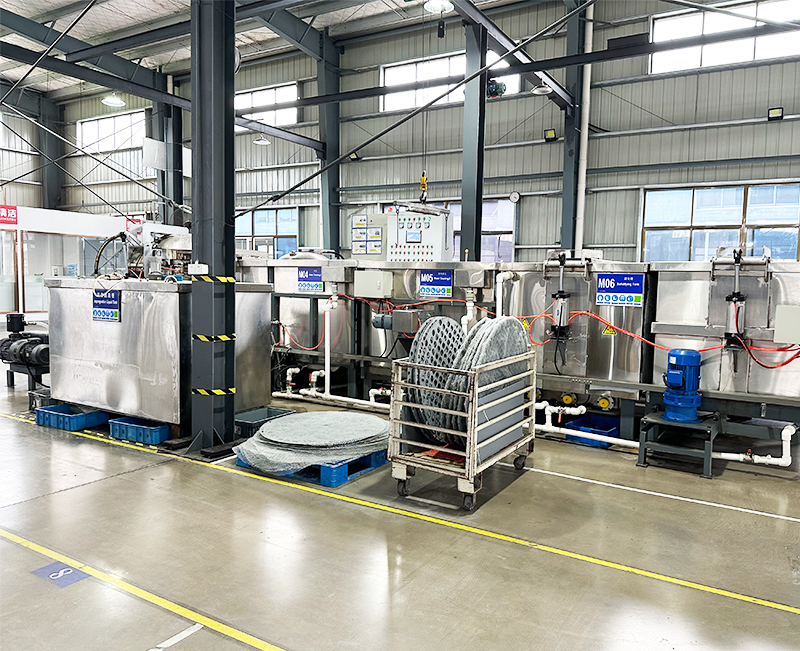
工件预处理是浸渗加工质量把控的关键环节。工件表面的切削油、脱模剂、水汽会阻碍浸渗剂渗入微孔,加工前需要脱脂清洗、充分烘干。浸渗过程中,真空时间、保压压力需要根据工件厚度与孔隙状态调整,压力不足会导致浸渗剂渗透不充分,压力过高也会造成浸渗剂大量残留在工件表面,增加后清洗负担。
浸渗固化后的工件,要进行密封性抽检,验证是否存在渗漏。同时做好工件清洗管控,避免残留浸渗剂附着在螺纹、装配孔位置,影响后续装配。日常生产中,定期检测浸渗剂状态,过滤杂质,维持浸渗剂性能稳定。规范的浸渗加工质量管控体系,可以稳定工件密封性能,减少返工,满足各类承压零部件的批量生产需求。